


饲料粉碎机常见检修项目有筛网的修理和更换,轴承的润滑与更换,齿爪与锤片的更换等。
筛网的修理和更换:筛网损坏面积不大时,可采取铆补或锡焊修复。筛网损坏面积较大时,应更换新筛。
轴承的润滑与更换:粉碎机每工作300小时需清洗一次轴承,若轴承为机油润滑,加新机油时以充满轴承座空隙1/3为宜。轴承严重磨损或损坏应及时更换,并注意加强润滑。
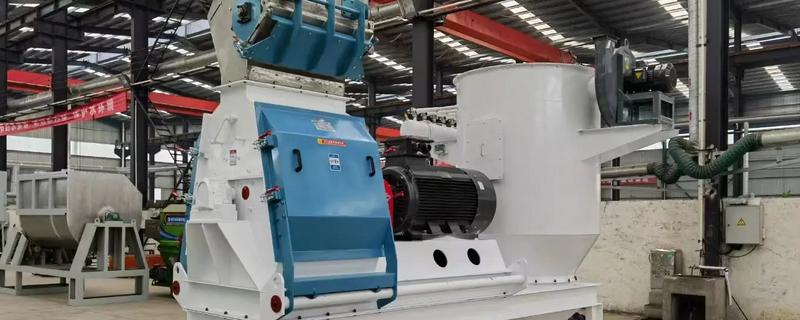
一、怎么检修饲料粉碎机
1、筛网的修理和更换
(1)筛网是由薄钢板或铁皮冲孔制成。当筛网出现磨损或被异物击穿时,若损坏面积不大,可用铆补或锡焊的方法修复;若大面积损坏,应更换新筛。
(2)安装筛网时,应使筛孔带毛刺的一面朝里,光面朝外,筛片和筛架要贴合严密。环筛筛片在安装时,其搭接里层茬口应顺着旋转方向,以防物料在搭接处卡住。
2、轴承的润滑与更换
(1)粉碎机每工作300小时后,应清洗轴承。若轴承为机油润滑,加新机油时以充满轴承座空隙1/3为宜,多不超过1/2,作业前只需将常盖式油杯盖旋紧少量即可。
(2)当粉碎机轴承严重磨损或损坏,应及时更换,并注意加强润滑;使用圆锥滚子轴承的,应注意检查轴承轴向间隔,收割机使其保持为0.2-0.4毫米,如有不适,可通过增减轴承盖处纸垫来调整。
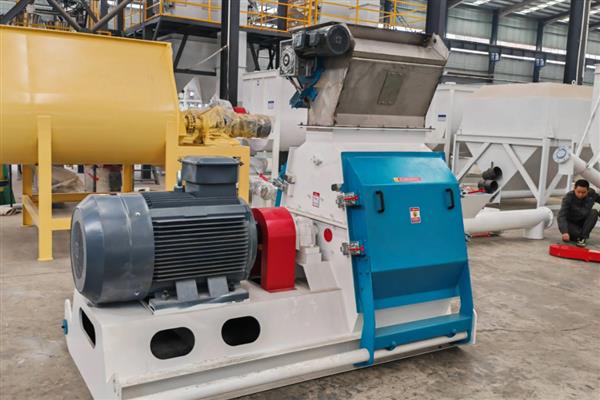
3、齿爪与锤片的更换
(1)粉碎部件中,粉碎齿爪及锤片是饲料粉碎机中的易损件,也是影响粉碎质量及生产率的主要部件,粉碎齿爪及锤片磨损后都应及时更换。齿爪式粉碎机更换齿爪时,应先将圆盘拉出。拉出前,先要开圆盘背面的圆螺母锁片,用钩形扳手拧下圆螺母,再用专用拉子将圆盘拉出。
(2)为确保转子运转平衡,换齿时应注意成套更换,换后应做静平衡试验,以使粉碎机工作稳定。齿爪装配时一定要将螺母拧紧,并注意不要漏装弹簧垫圈。换齿时应选用合格件,单个齿爪的重量差应不大于1.0-1.5克。
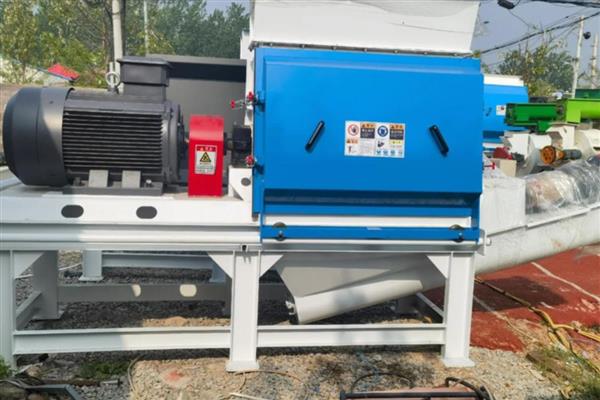
(3)锤片式粉碎机的锤片有的是对称式,当锤片尖角磨钝后,可反面调角使用;若一端两角都已磨损,则应调头使用。
(4)在调角或调头时,全部锤片应同时进行,颗粒机锤片四角磨损后,应全部更换,并注意每组锤片重量差不得大5克;主轴、圆盘、定位套、销轴、锤片装好后,应做静平衡试验,以保持转子平衡,避免机组振动。
(5)此外,固定锤片的销轴及安装销轴的圆孔因为磨损,销轴会逐渐磨细、圆孔会逐渐磨大,当销轴直径比原尺寸缩小1毫米,圆孔直径较原尺寸磨大1毫米时,应及时焊修或更换。
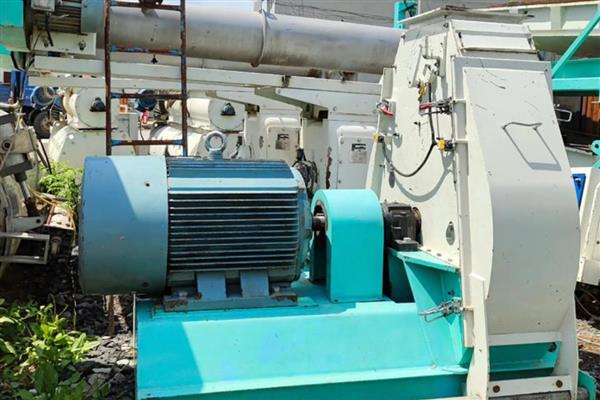
二、饲料粉碎机的安装方法
1、在粉碎机装机前,要将滑动轴承研配好后,再放人轴承座内。然后用拉线重锤测水平度和同轴度的偏差值大小是否符合要求,符合的话,就可把偏心轴放到轴承上了。
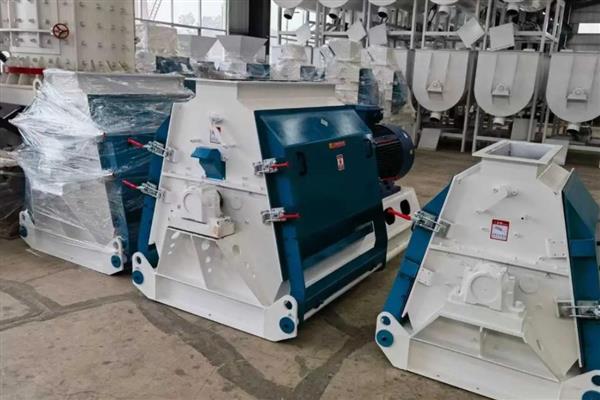
2、接着,用涂色法检查轴颈和轴承的接触情况,不符合要求的话,还要进一步调整,满足情况了才能进行下一步。
3、下一步就要装轴寸,在轴承和轴颈上加一些润滑油。偏心轴滑动轴承座与机架的接触面积要不小于80%。


